

När det gäller design av flaskkorkform är en avgörande faktor som väsentligt påverkar hela processen krympningshastigheten. Som en erfaren leverantör av design av flaskkorkformar har jag bevittnat hur krympningshastigheten kan göra eller bryta kvaliteten och funktionaliteten hos flaskkorkformarna. I den här bloggen kommer jag att fördjupa mig i de olika aspekterna av hur krympningshastigheten påverkar designen av formen på flasklock.
Förstå krympningshastigheten
Innan vi utforskar dess inverkan på formdesign är det viktigt att förstå vad krympningshastigheten är. När plastmaterial injiceras i en formhålighet för att bilda ett flasklock, är de i smält tillstånd. När plasten svalnar och stelnar drar den ihop sig, vilket resulterar i en minskning av storleken. Krymphastigheten är den procentandel med vilken plastdelen krymper från sina gjutna dimensioner till sina slutliga, kylda dimensioner. Olika plastmaterial har olika krympningshastigheter, och till och med samma material kan ha olika krympningshastigheter beroende på faktorer som bearbetningsförhållanden, detaljgeometri och formdesign.
Inverkan på formdimensioner
Ett av de mest direkta sätten att krympningshastigheten påverkar designen av flasklockformen är att bestämma formens dimensioner. Eftersom plasten kommer att krympa efter formning, måste formhåligheten utformas större än den önskade slutstorleken på flaskkorken för att kompensera för denna krympning. Till exempel, om krympningshastigheten för ett visst plastmaterial är 2 %, och den önskade slutdiametern på en flaskkork är 30 mm, skulle formhålighetens diameter behöva vara ungefär 30,6 mm (30 mm + 2 % av 30 mm).
Att noggrant beräkna krympningshastigheten och justera formens dimensioner därefter är avgörande. Om formens dimensioner inte justeras korrekt kan de slutliga flasklocken vara för små eller för stora, vilket leder till problem som dålig passform på flaskor, läckage eller svårigheter med montering. Som designleverantör för flaskkapsyler använder vi avancerad mjukvara och vår långa erfarenhet för att exakt beräkna krympningshastigheten och designa gjutformar som producerar flaskkorkar med önskade dimensioner.
Inflytande på delgeometri
Krymphastigheten har också en betydande inverkan på flaskkapslarnas delgeometri. Olika områden på en flasklock kan ha olika krympningshastigheter på grund av variationer i väggtjocklek, kylningshastigheter och flödesmönster. Till exempel kan tjockare delar av flasklocket krympa mer än tunnare delar eftersom de tar längre tid att svalna. Detta kan resultera i skevhet, förvrängning eller ojämna ytor på den slutliga flaskkorken.
För att mildra dessa problem analyserar vi noggrant delens geometri under formkonstruktionsprocessen. Vi kan inkludera funktioner som räfflor, kilar eller enhetlig väggtjocklek för att främja mer enhetlig kylning och krympning. Dessutom använder vi tekniker som konforma kylkanaler i formen för att kontrollera kylningshastigheten och minimera krympningsvariationer. Genom att optimera detaljgeometrin och kylsystemet kan vi säkerställa att de slutliga flaskkapslarna har ett högkvalitativt utseende och funktionalitet.
Effekt på formverktyg
Krympningshastigheten kan också påverka själva formverktyget. Eftersom plasten krymper under kylning utövar den ett tryck på formhålighetens väggar. Om krympningshastigheten är för hög eller inte beaktas korrekt kan detta tryck göra att formen slits ut snabbare eller till och med leda till skador. När vi utformar formverktygen måste vi därför överväga krympningshastigheten och välja lämpliga material och tillverkningsprocesser för att säkerställa formens hållbarhet.
Till exempel kan vi välja höghållfasta stålmaterial för formhåligheten för att motstå trycket som den krympande plasten utövar. Vi använder också precisionsbearbetningstekniker för att säkerställa att formen har en slät ytfinish, vilket kan minska friktion och slitage under gjutningsprocessen. Genom att ta hänsyn till krympningshastigheten under formverktygskonstruktionen kan vi förlänga formens livslängd och minska produktionskostnaderna på lång sikt.
Inverkan på gjutningsprocessen
Krympningshastigheten kan avsevärt påverka formningsprocessen. En högre krympningshastighet kan kräva längre nedkylningstider för att säkerställa att plasten har stelnat helt och nått sina slutliga dimensioner. Detta kan öka gjutningsprocessens cykeltid, vilket minskar produktionseffektiviteten. Å andra sidan, om nedkylningstiden är för kort kan det hända att flasklocken inte har tillräckligt med tid för att krympa ordentligt, vilket resulterar i dimensionella felaktigheter och kvalitetsproblem.
Som en leverantör av formdesign för flaskkapslar arbetar vi nära våra kunder för att optimera gjutprocessparametrarna baserat på krympningshastigheten för plastmaterialet. Vi kan rekommendera att justera insprutningshastigheten, trycket och temperaturen för att säkerställa korrekt fyllning och packning av formhåligheten, samt att kontrollera kylningstiden för att uppnå önskad krympning och delkvalitet. Genom att finjustera formningsprocessen kan vi förbättra produktionseffektiviteten och minska avfallet.
Vikten av noggrann bestämning av krympningshastigheten
Att noggrant bestämma krympningshastigheten är avgörande för framgångsrik design av flasklockform. Det finns flera metoder för att mäta krympningshastigheten, inklusive experimentell testning, materialdatablad och datorsimuleringar. Experimentell testning innebär att gjuta en provdel med det faktiska plastmaterialet och formen, och sedan mäta krympningen av delen efter att den har svalnat. Materialdatablad ger allmän information om krymphastigheten för olika plastmaterial under specifika förhållanden. Datorsimuleringar använder avancerad programvara för att förutsäga krympningshastigheten baserat på materialegenskaper, detaljgeometri och gjutprocessparametrar.
På vårt företag använder vi en kombination av dessa metoder för att exakt bestämma krympningshastigheten. Vi börjar med att hänvisa till materialdatabladen för att få en första uppskattning av krympningshastigheten. Sedan genomför vi datorsimuleringar för att analysera krympningsbeteendet hos flaskkorkens design under olika formningsförhållanden. Slutligen utför vi experimentella tester för att validera simuleringsresultaten och göra nödvändiga justeringar av formdesignen. Genom att ta ett heltäckande tillvägagångssätt för bestämning av krymphastighet, kan vi säkerställa att våra flaskkapsylar producerar högkvalitativa delar med konsekventa dimensioner.
Slutsats
Sammanfattningsvis spelar krympningshastigheten en viktig roll i designen av flasklockform. Det påverkar varje aspekt av designprocessen, från formdimensioner och delgeometri till formverktyg och själva formningsprocessen. Som leverantör av design av flasklockformar förstår vi vikten av att noggrant redovisa krympningshastigheten för att producera högkvalitativa flasklocksformar.
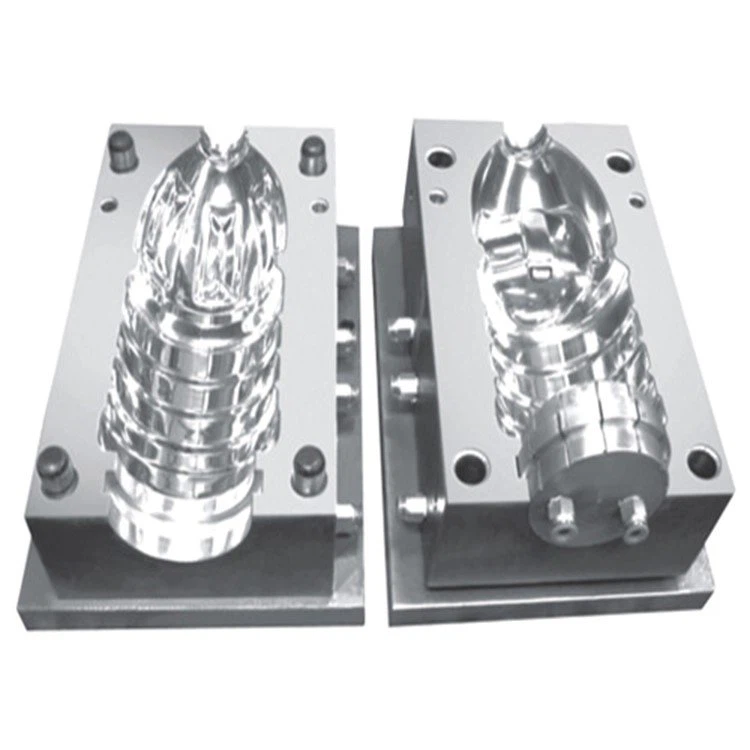
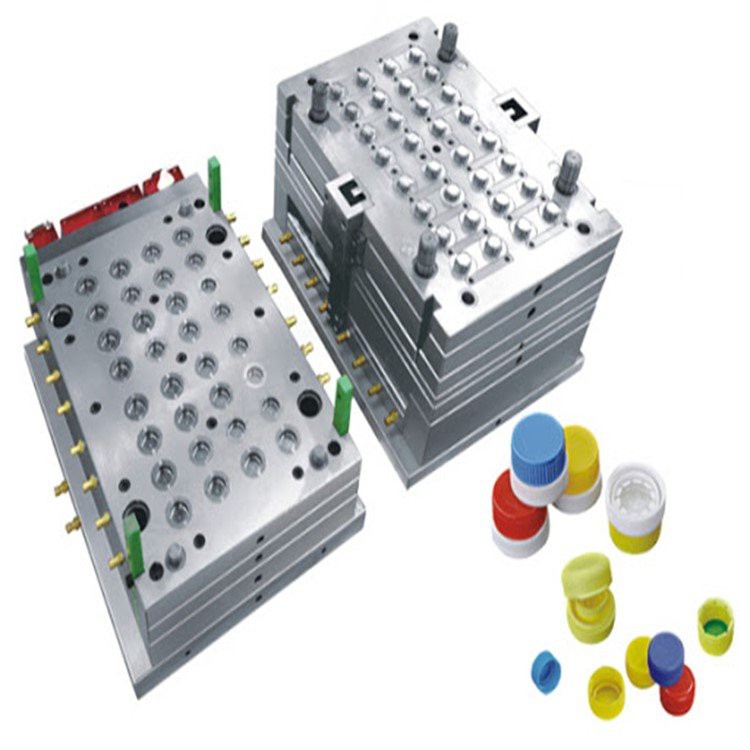
Om du är ute efterInjektionsform för flasklockellerVattenflaskform av plast, vi är här för att hjälpa. Vårt team av erfarna ingenjörer och designers har expertis och resurser för att designa och tillverka anpassade flaskkapsylar som uppfyller dina specifika krav. Kontakta oss idag för att diskutera ditt projekt och lära dig mer om hur vi kan hjälpa dig att nå dina mål.
Referenser
- "Handbok för formsprutning av plast" av Rosato, Rosato och Schut
- "Mold Design for Injection Moulding" av N. Nadler och SC Goodman
- Tekniska datablad från plastmaterialtillverkare


